 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-08 15:15:07浏览次数: 作者:admin
铜矿加工的问题集中在破碎、磨矿、浮选、脱水四个环节,每个环节的问题都有迹可循
大多数问题不是设备本身不行,是流程匹配、操作参数、矿石性质变化三者脱节
解决问题的第一步是找到真正的原因,不要头痛医头,更不要一上来就换设备
铜矿加工从破碎到脱水,环节多、变量多。矿石性质变、设备状态变、操作参数变,任何一个环节出问题,都会影响回收率和精矿品位。很多选厂遇到问题,第一反应是换设备、加药剂,但换完了问题还在。铜矿加工流程中的常见问题与解决方案汇总要做的,就是把各个环节的常见问题梳理清楚,找到真正的原因,给出有针对性的解决思路。
破碎筛分是选矿线的第一道关口,问题集中在粒度和效率上。
破碎产品粒度过粗。 细碎排料口太大,破碎产品粒度粗,磨矿负担重。解决方法是调小排料口,但要注意破碎机负荷。排料口小了,破碎机负荷大,要核算电机功率和破碎机处理能力。
破碎循环负荷大。 筛分效率低,合格粒级没及时分出,返回破碎机再碎。解决方法是提高筛分效率,筛孔尺寸要和排料口匹配,筛子面积要够,给料要均匀。
筛网堵塞。 矿石含水量高、含泥量大,筛网容易堵塞。解决方法是控制矿石水分,或者改用防堵筛网,或者增加筛面倾角。
破碎机衬板磨损快。 矿石硬度大、给矿粒度粗,衬板磨损快。解决方法是选耐磨衬板材质,优化给矿粒度,调整排料口。
除尘效果差。 产尘点密闭不好,除尘器风量不够,粉尘到处跑。解决方法是加强密闭,优化除尘系统,定期维护。
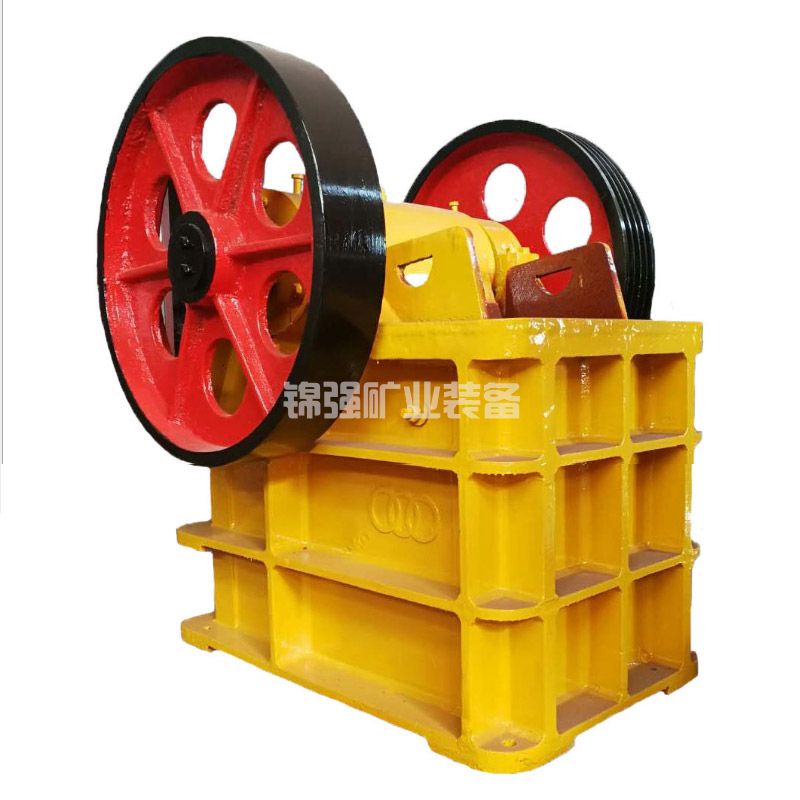
磨矿分级是选矿线的心脏,问题集中在细度、浓度和分级效率上。
磨矿细度不够。 铜矿物解离不出来,浮选回收率低。解决方法是调整钢球级配、提高磨矿浓度、增加磨矿时间、优化分级效率。
磨矿细度过细。 过磨产生大量细泥,浮选环境恶化。解决方法是降低磨矿细度目标、提高分级效率、减少返砂比、优化钢球级配。
磨矿浓度波动大。 人工加水控制不稳,磨矿浓度忽高忽低。解决方法是加装浓度计和自动加水阀,稳定磨矿浓度。
分级效率低。 螺旋分级机分级效率低,合格细粒返砂再磨。解决方法是改用旋流器或者高频细筛,提高分级效率。
球磨机胀肚。 给矿量过大、磨矿浓度过高、钢球充填率过大,球磨机胀肚。解决方法是控制给矿量、降低磨矿浓度、调整钢球充填率。
钢球消耗高。 钢球材质不对、级配不合理、补加不规律,钢球消耗高。解决方法是选对材质、优化级配、规律补加。
衬板磨损快。 衬板材质不对、型式不对、磨矿条件差,衬板磨损快。解决方法是选对材质和型式,优化磨矿制度。
浮选是铜矿选矿的核心环节,问题集中在回收率、品位和药剂上。
回收率低。 磨矿细度不够、浮选时间不足、药剂制度不对、充气量不够,回收率低。解决方法是对症下药,逐项排查。
精矿品位低。 脉石夹带严重、抑制剂不够、精选次数不足、浮选浓度过高,精矿品位低。解决方法是加强抑制、增加精选、降低浮选浓度、优化充气量。
精矿品位波动大。 来矿性质变化、药剂添加不稳、操作参数波动,精矿品位波动大。解决方法是建立快速调整机制,稳定操作参数。
药剂单耗高。 药剂选型不对、添加点不对、添加量过大、矿泥干扰大,药剂单耗高。解决方法是优化药剂制度、分段加药、脱泥。
泡沫层不稳定。 起泡剂用量不当、充气量不稳、矿浆温度低,泡沫层不稳定。解决方法是调整起泡剂、稳定充气量、提高矿浆温度。
浮选机充气不均。 叶轮磨损、充气装置堵塞、风量分配不均,充气不均。解决方法是更换叶轮、清理充气装置、调整风量分配。
中矿循环量大。 中矿连生体多、返回位置不对、流程结构不合理,中矿循环量大。解决方法是中矿再磨、调整返回位置、优化流程结构。
脱水是精矿出厂前的最后一关,问题集中在水分和跑浑上。
精矿水分高。 浓密机底流浓度低、过滤机选型不对、滤布堵塞、操作参数不合理,精矿水分高。解决方法是提高浓密机底流浓度、更换滤布、优化过滤参数。
浓密机跑浑。 絮凝剂添加不够、给矿量过大、浓密机负荷高,浓密机跑浑。解决方法是增加絮凝剂、降低给矿量、检查浓密机状态。
滤布寿命短。 滤布材质不对、清洗不及时、物料磨损大,滤布寿命短。解决方法是选对滤布材质、定期清洗、优化过滤操作。
干燥尾气冒白烟。 除尘器效果差、尾气温度低、水蒸气含量高,干燥尾气冒白烟。解决方法是加强除尘、提高尾气温度、增加除湿。
尾矿跑浑。 尾矿浓密机效果差、絮凝剂不够、尾矿库管理不好,尾矿跑浑。解决方法是优化尾矿浓密、增加絮凝剂、加强尾矿库管理。
指标波动是选厂最头疼的问题,原因复杂,解决起来要系统。
来矿性质波动。 氧化率、嵌布粒度、脉石组成变化,指标波动。解决方法是建立来矿性质快速检测、建立调整预案、留足流程余量。
设备状态波动。 衬板磨损、叶轮磨损、充气装置堵塞,设备状态变化,指标波动。解决方法是定期检查设备、及时更换磨损件、建立设备状态监测。
操作参数波动。 磨矿浓度、浮选浓度、充气量、液位、药剂添加量波动,指标波动。解决方法是自动化控制、建立快速调整机制、加强操作培训。
药剂质量波动。 药剂批次之间有效成分含量不同,药剂质量波动,指标波动。解决方法是加强药剂检验、建立药剂质量档案、调整药剂制度。
水质波动。 新水水质、回水水质、回水比例变化,水质波动,指标波动。解决方法是监测水质、分流回用、调整药剂制度。
设备故障是选厂非计划停机的主要原因。
球磨机故障。 大齿轮断齿、轴承烧瓦、润滑失效,球磨机故障。解决方法是定期检查大齿轮和轴承、监测润滑系统、建立故障预警。
浮选机故障。 叶轮磨损、轴承损坏、充气装置堵塞,浮选机故障。解决方法是定期检查叶轮和轴承、清理充气装置、建立故障预警。
浓密机故障。 耙架卡阻、驱动过载、絮凝剂添加异常,浓密机故障。解决方法是监测驱动扭矩、检查耙架、优化絮凝剂添加。
渣浆泵故障。 叶轮磨损、密封泄漏、轴承损坏,渣浆泵故障。解决方法是选耐磨叶轮、定期更换密封、监测轴承温度。
管道堵塞。 矿浆浓度高、管道坡度不够、弯头多,管道堵塞。解决方法是控制矿浆浓度、优化管道设计、定期清管。
环保和安全是选厂的红线,问题不能忽视。
粉尘超标。 产尘点密闭不好、除尘器效果差,粉尘超标。解决方法是加强密闭、优化除尘系统、定期维护。
废水超标。 回水利用率低、废水处理不好,废水超标。解决方法是提高回水利用率、加强废水处理、定期监测。
噪声超标。 破碎机、球磨机、风机噪声大,噪声超标。解决方法是加隔振垫、加消声器、加吸声材料。
尾矿库安全问题。 坝体稳定、排洪系统、干滩长度、安全超高,尾矿库安全问题。解决方法是定期监测、定期检查、制定应急预案。
药剂安全问题。 药剂储存、药剂添加、药剂防护,药剂安全问题。解决方法是规范储存、规范添加、加强防护。
XX省某铜选厂,处理能力800吨每天,原矿为硫化铜矿。改造前,回收率波动在80%到86%之间,精矿品位波动在17%到21%之间,药剂单耗高,设备故障多。
诊断发现几个问题。磨矿分级用螺旋分级机,分级效率只有55%,返砂比380%,过磨严重。浮选机充气量固定,不能随来矿调节。药剂添加全部在球磨机入口,浮选作业段没有补加。浓密机底流浓度只有40%,过滤机水分14%到16%。设备检查不规律,衬板和叶轮磨损严重才发现。
改造措施分五步。第一步,分级设备改造。螺旋分级机改成水力旋流器组,分级效率提到80%,返砂比降到250%。第二步,浮选充气量自动调节。加装充气量自动调节装置,根据泡沫状态调整充气量。第三步,药剂分段添加。粗选前加大部分,扫选前补加,精选前调整。第四步,浓密机改造。换成高效浓密机,底流浓度提到55%到60%。第五步,设备管理。建立定期检查制度,衬板和叶轮定期检查,建立故障预警。
改造后,回收率稳定在86%到89%之间,精矿品位稳定在20%到22%之间,药剂单耗下降20%,设备故障明显减少。
这个案例说明,铜矿加工流程中的常见问题与解决方案汇总的核心,是找到真正的原因,系统解决。单点改造效果有限,系统优化才能见效。
问:回收率低怎么排查?
答:查磨矿细度、浮选时间、药剂制度、充气量、浮选浓度。逐项排查,找到真正原因。不要一上来就加药剂,加药剂解决不了根本问题。
问:精矿品位低怎么排查?
答:查脉石夹带、抑制剂用量、精选次数、浮选浓度、充气量。加强抑制、增加精选、降低浮选浓度,通常有效。
问:药剂单耗高怎么排查?
答:查药剂选型、添加点、添加量、矿泥干扰。优化药剂制度、分段加药、脱泥,通常有效。
问:设备故障多怎么排查?
答:查设备检查制度、磨损件更换周期、润滑管理、操作规范。建立定期检查制度、建立故障预警、加强操作培训。
问:指标波动大怎么排查?
答:查来矿性质、设备状态、操作参数、药剂质量、水质。建立快速调整机制,稳定操作参数,留足流程余量。
问:环保超标怎么排查?
答:查粉尘、废水、噪声、尾矿库。加强密闭、优化除尘、提高回水利用率、加强尾矿库管理。
铜矿加工流程中的常见问题与解决方案汇总的核心逻辑,是把破碎、磨矿、浮选、脱水四个环节的常见问题梳理清楚,找到真正的原因,系统解决。大多数问题不是设备本身不行,是流程匹配、操作参数、矿石性质变化三者脱节。解决问题的第一步是找到真正的原因,不要头痛医头,更不要一上来就换设备。
想了解你的选厂问题出在哪里?把你的流程数据、指标记录和设备状态发给我们,24小时内给初步诊断意见。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
