 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-07 09:13:57浏览次数: 作者:admin
钼矿选矿这件事,说到底就两个目标:让该回收的金属尽量收回来,让不该花的成本尽量省下去。但实际生产中,这两个目标往往互相打架。想提高回收率,细磨、加药、多段精选都得跟上,成本自然往上走;想压成本,精简流程、降低药剂用量,回收率又容易掉下来。钼矿选矿设备与EPC工程服务要解决的,正是这种既要又要的矛盾——不是靠单一设备或单一药剂,而是从碎磨、浮选到脱水的一整条线来做系统性匹配。
钼矿选矿的成本大头在碎磨,磨矿电耗占选厂总电耗的一半以上,入磨粒度每降低一档,电耗就有明显下降空间。
浮选环节的回收率差异,七成以上来自药剂制度与设备选型的匹配度,而不是药剂本身不够好。
EPC工程服务的价值不在帮你建厂,在于把工艺设计、设备配置和现场调试打通,避免设计与实操脱节造成的隐性损失。
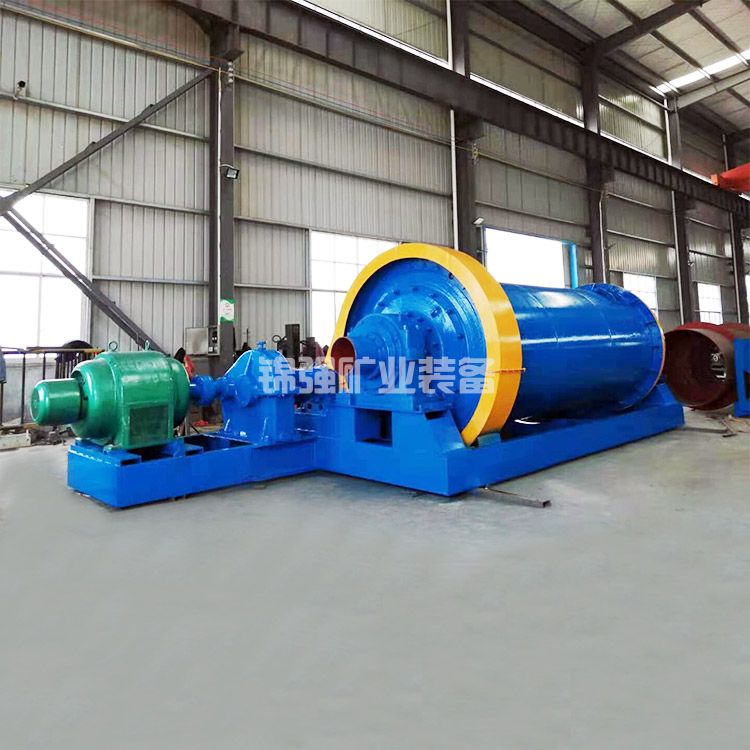
钼矿选矿设备配置里,碎磨永远是绕不开的话题。磨矿电耗通常占到全厂总电耗的百分之五十到六十,个别硬岩矿山甚至更高。这意味着碎磨系统哪怕只省下几个百分点的能耗,对整个选厂的运营成本都是可观的贡献。
一个被反复验证的思路是多碎少磨。高压辊磨机在这方面表现突出。河南某钼选厂在碎磨系统改造中引入高压辊磨机后,球磨机入料粒度从八毫米降到四毫米,碎磨系统处理量从一万四千四百吨每日提升到两万三千吨每日,碎磨电耗降低了三点八元每吨。入磨粒度减半带来的连锁效应很明显:球磨机负荷下降,研磨介质消耗减少,整个碎磨段的单位成本跟着往下走。
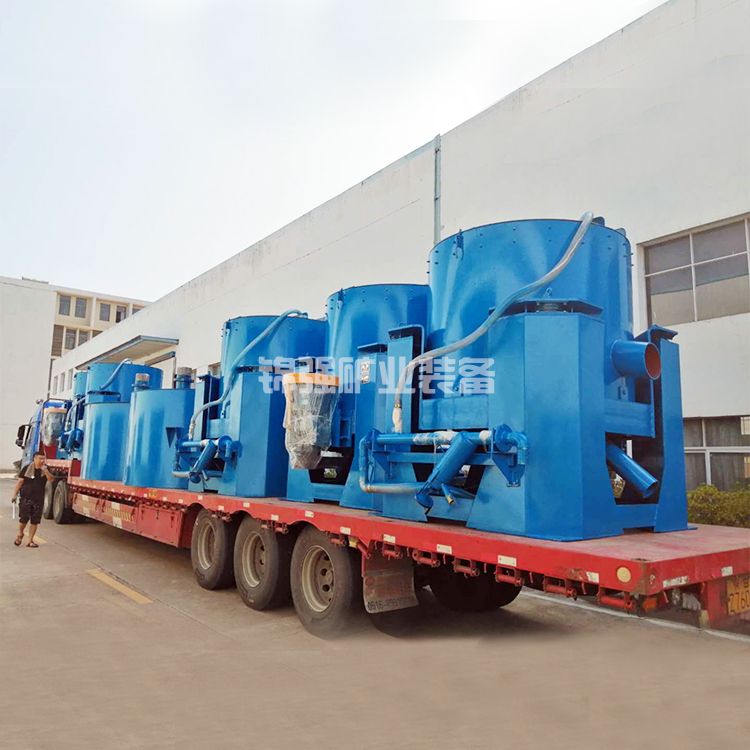
对于低品位钼矿,预选抛废是另一个值得考虑的环节。在碎磨阶段就把大量脉石抛掉,进入磨浮的矿量减少,后续所有环节的能耗和药剂消耗都按比例降低。超导磁选预富集在低品位氧化钼矿上做过试验,在背景场强四特斯拉条件下,预富集精矿钼品位做到百分之零点七五、回收率百分之六十四,富集比接近四倍。品位提升虽然不算惊人,但作为预富集手段,它为后续浸出或浮选减轻了处理压力。
磨矿细度的控制也需要拿捏分寸。磨得太粗,辉钼矿解离不充分,回收率上不去;磨得太细,泥化加重,浮选选择性变差,药剂消耗反而增加。有研究针对某钼矿做了两段磨矿对比,二段磨矿在细度负零点零七四毫米占百分之八十时,钼累积回收率达到百分之八十四点四五,比一段磨矿高出一点八六个百分点,磨矿成本还有所下降。这说明磨矿不是越细越好,找到那个刚好解离的临界点才是关键。
辉钼矿的天然可浮性很好,这既是优势也是麻烦。优势在于捕收剂用量通常不大,煤油或柴油就能把它浮起来。麻烦在于,如果矿石里有滑石、蛇纹石这类同样爱浮的脉石矿物,它们会跟着辉钼矿一起上浮,把精矿品位拉下来,还抢药剂、占泡沫。
栾川某选厂处理的滑石型高氧化钼矿就是典型。原矿氧化率百分之二十五到四十五,滑石含量百分之十到三十,用常规水玻璃做抑制剂,用量接近二十公斤每吨,水处理成本高,回水浑浊,钼精矿品位只有百分之十八左右,回收率百分之三十六上下。后来换了CD系列抑制剂组合,配合预先脱泥思路,工业调试后钼精矿品位提到百分之三十以上,回收率拉到百分之五十四,水玻璃用量降到五公斤每吨,总药剂成本从三十一点二四元每吨降到二十点四七元每吨,一年增加效益三千七百万元。
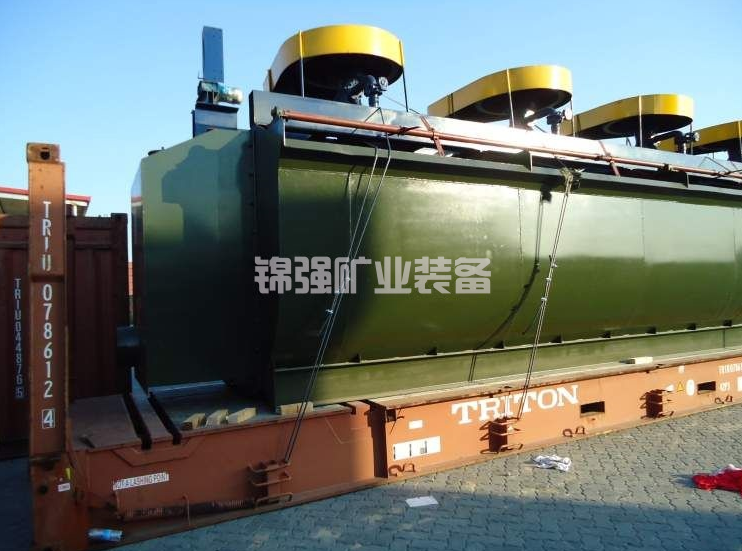
浮选设备的选择同样影响回收率。浮选柱和浮选机不是谁替代谁的关系。某钼多金属矿的对比试验显示,在钼铅混合浮选阶段,浮选柱对细粒辉钼矿的回收优势明显,钼回收率百分之八十五点四七,比浮选机高出六点四一个百分点;但粗粒方铅矿的回收率,浮选柱只有百分之五十六点八八,比浮选机低了二十一个百分点。到了钼铅分离阶段,浮选机凭借更充分的搅拌和药剂分散,对铅的抑制效果反而更好。结论是浮选机做主选、浮选柱做细粒辅助回收,这种组合思路比单一设备方案更务实。
微细粒辉钼矿的损失是另一个回收率漏斗。有研究用微纳米气泡强化浮选,在再磨细度负二十微米占百分之七十三的条件下,微纳米气泡水体系下钼回收率达到百分之八十八点七一,比自来水体系高出近七个百分点。微细粒矿物的比表面积大、表面能高,常规气泡尺寸对它们来说太大,碰撞概率低,微纳米气泡正好补上这个短板。
铜钼分离是钼选矿里药剂成本最敏感的一段。传统做法用硫化钠抑铜,用量动辄三十公斤以上。硫化钠便宜,但用量大、气味重、回水COD高,环保压力不小。
KMD系列铜抑制剂的对比数据值得关注。在江西某斑岩型铜矿的铜钼混合精矿分离试验中,用KMD药剂替代硫化钠体系,钼精矿品位做到百分之四十九点六三,回收率百分之八十九点四九,指标比现场药剂制度略好。但真正的差距在成本端:现场药剂吨混合精矿药剂成本一百零五点四零元,KMD体系八十八点零四元,降了百分之十六以上。回水COD从一千七百三十八毫克每升降到一百九十四点二毫克每升,降幅接近百分之八十九。环保账和成本账一起算,新型抑制剂的优势更清楚。
对于铜钼混合精矿的处理,有研究提出过粗精矿再磨加精尾矿再选的思路,在山东某钼矿的试验中,钼精矿品位做到百分之五十三点零九,回收率百分之九十三点六六。这个指标放在国内钼选厂里属于比较靠前的水平。核心逻辑不复杂:粗精矿再磨让连生体进一步解离,精尾矿再选把跑掉的钼捞回来。
钼矿选矿设备配置得再合理,工艺设计得再精细,如果现场施工和设备调试脱节,效果照样打折扣。EPC工程服务要解决的正是这个断层。
一个万吨级钼矿采选工程的体量可以从侧面说明问题。吉林某钼矿采选工程PC总承包合同金额暂定二十七亿元,综合处理能力一万五千吨每日,涵盖设备及材料采购、施工和建设管理,工期十八个月。这种规模的项目,如果设计方和施工方各管一段,接口处的扯皮和返工成本会非常可观。EPC模式下,工艺设计从一开始就考虑施工可行性和设备采购周期,现场调试阶段又能把生产数据反馈回设计端做微调,这种闭环是分段发包很难做到的。
对于中小型选厂改造项目,EPC的价值更多体现在不折腾上。改造期间尽量维持正常生产,利用现有场地和设施做优化,而不是推倒重来。云南某铜钼分选车间改造时,确定的改造原则就是减少对现有生产的影响、节省投资、充分利用已有磁预选场地和设备。改造后处理能力从二十五吨每小时提到三十五点七吨每小时,钼品位提高三点九八个百分点,回收率提高五点七四个百分点,电耗降了百分之十点二一。这些数字背后,是工艺设计对现场条件的充分尊重。
钼矿选矿设备与EPC工程服务的投入产出,需要放在一个完整的成本框架里看。碎磨电耗、药剂消耗、水处理费用、维护停机损失,每一项都在吃利润。
国家工业节能降碳技术目录里有一个案例:洛钼集团选矿三公司采用浮选机折弯短流程配置和碎磨智能控制,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。回收期一年,靠的不是某个单点技术,而是碎磨和浮选两个环节同时做了优化。
钼矿选矿设备与EPC工程服务的匹配逻辑,归根到底是一条线的事。碎磨段把粒度控制好,浮选段才有稳定的入料条件;浮选段把药剂和设备调好,精矿品位和回收率才能同时站住;EPC服务把设计和施工打通,前面两个环节的优化才不会在落地时走样。
想把这条线理清楚,最直接的办法是拿你的矿石数据做一次针对性的流程诊断。磨矿细度该定多少、浮选是柱机组合还是全机、药剂制度怎么调,这些问题的答案不在通用方案里,在你的矿石性质里。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
