 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-08 08:53:33浏览次数: 作者:admin
老旧铜选厂的问题往往不是单点故障,而是流程整体与当前矿石性质脱节
改造升级的核心是"诊断先行",先搞清楚瓶颈在磨矿、浮选还是脱水环节
分阶段改造比一次性推倒重建更现实,投资可控,停产损失小
很多铜选矿厂建了十几年甚至二十多年,当初设计的矿石性质、处理量、品位指标,和现在实际面对的来矿已经不是一回事了。矿石越采越深,氧化率上来了,嵌布粒度细了,泥化重了,但生产线还是那条生产线。铜矿选矿厂老旧生产线改造升级解决方案要解决的,就是这种"老线配新矿"的错位问题。
先说现象。如果你厂里出现下面这几种情况,说明改造该提上日程了。
回收率逐年下滑。 不是操作工不努力,是来矿性质变了,原有流程适应不了。硫化矿变氧化矿,细粒嵌布变多,浮选时间不够,药剂制度没跟上,回收率自然往下走。
精矿品位波动大。 今天22%,明天18%,后天又回到21%。品位不稳说明浮选作业的分离效果不可控,脉石矿物夹带严重,或者抑制剂制度有问题。
处理量上不去。 磨矿分级回路效率低,返砂量大,球磨机台效达不到设计值。想提产但一提就"胀肚",分级溢流跑粗。
药剂单耗居高不下。 捕收剂、起泡剂越加越多,回收率却没见涨。这说明药剂没有用在刀刃上,添加点和配比都需要重新设计。
设备老化但不敢换。 浮选机叶轮磨损、充气不均,分级机螺旋变形,但换设备怕影响生产,一直拖着。
这些问题单独看都有办法应付,但凑在一起就是系统性问题。铜矿选矿厂老旧生产线改造升级解决方案不能头痛医头,得从流程整体找突破口。
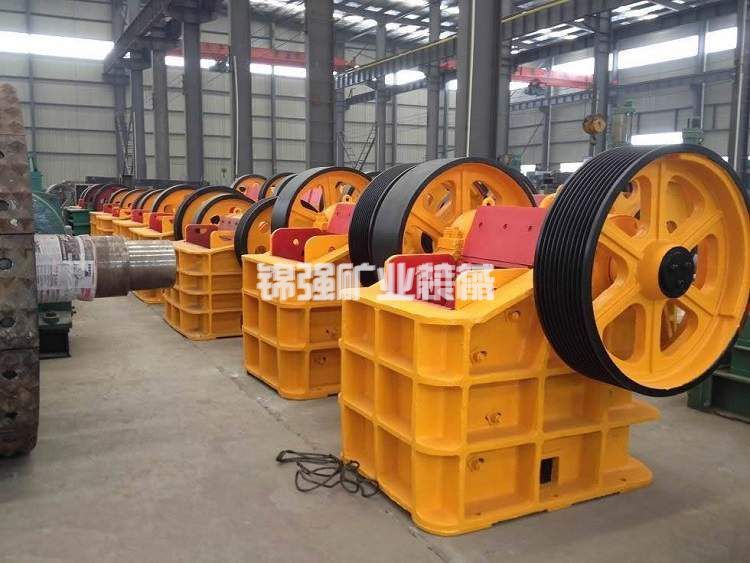
很多选厂一提到改造,第一反应是换浮选机、换球磨机。设备当然重要,但如果流程本身不合理,换了新设备也发挥不出效果。
流程诊断要搞清楚三件事。
第一,瓶颈到底在哪个环节。 是磨矿细度不够导致解离不充分,还是浮选时间不足导致回收率低,还是分级效率差导致过磨和欠磨并存?可以通过取样筛析、浮选动力学试验、分级效率计算来确定。
第二,当前流程对来矿波动的适应能力有多强。 拿几种不同性质的代表性矿样做对比试验,看回收率和品位的变化幅度。变化越大,说明流程的弹性越差。
第三,哪些环节有改造空间,哪些环节必须推倒重来。 比如浮选机槽体还能用,只是叶轮和定子需要更换,那就局部改造。如果浮选流程的作业配置本身就不合理,那就需要重新设计流程结构。
诊断做扎实了,改造方案才有针对性。这一步省不得。
磨矿分级是选厂的"心脏"。老旧铜选厂的磨矿回路,常见问题是分级效率低、返砂比大、过磨和欠磨同时存在。
换高效分级设备。 传统螺旋分级机分级效率低,细粒级容易返砂。改成水力旋流器组或者高频细筛,分级效率能明显提升。如果场地受限,可以考虑旋流器加振动筛的组合。
优化球磨机衬板和钢球制度。 老球磨机的衬板型式可能已经不适合当前的矿石硬度。换成节能型衬板,调整钢球级配和充填率,磨矿效率会有改善。钢球不是越大越好,要根据给矿粒度和目标细度来定。
增加预先分级和检查分级。 原矿进入球磨前先分级,细粒级直接进浮选,避免过磨。球磨排矿再检查分级,不合格的返回再磨。这样粒度分布更窄,浮选给矿更稳定。
磨矿浓度自动控制。 人工加水很难保持稳定浓度。加装浓度计和自动加水阀,把磨矿浓度控制在合理区间,分级效率和处理量都能受益。
磨矿回路改造好了,浮选才有好条件。铜矿选矿厂老旧生产线改造升级解决方案中,这一步的优先级通常最高。
浮选是铜矿分选的核心环节。老旧生产线的浮选流程,往往存在作业配置不合理、设备老化、操作参数不可调等问题。
重新设计浮选流程结构。 粗选、扫选、精选的作业次数和顺序,要根据当前矿石性质重新确定。氧化率高的矿石,粗选时间要加长,扫选要加强。嵌布粒度细的矿石,可能需要增加精选次数来保证品位。
更换或改造浮选机。 老式A型浮选机充气不均、矿浆循环差,改成充气机械搅拌式浮选机,分选效率会明显提升。如果槽体还能用,可以只更换叶轮、定子和充气装置,降低投资。
引入浮选柱做精选。 浮选柱对细粒级矿物的分选效果优于浮选机,泡沫层厚,脉石夹带少。老旧选厂可以在精选作业增加浮选柱,与浮选机形成机柱联合流程。
药剂添加系统改造。 老选厂常用人工加药,精度差、滞后严重。改成自动加药系统,按给矿量和品位变化实时调整药剂用量,既稳定指标又节省药剂。
充气量和液位自动调节。 浮选机的充气量和液位是影响指标的关键参数。加装自动调节装置,操作工根据泡沫状态设定目标值,系统自动跟踪,减少人为波动。
浮选流程改造不一定要全部推倒重来。找准薄弱环节,局部升级也能带来明显效果。
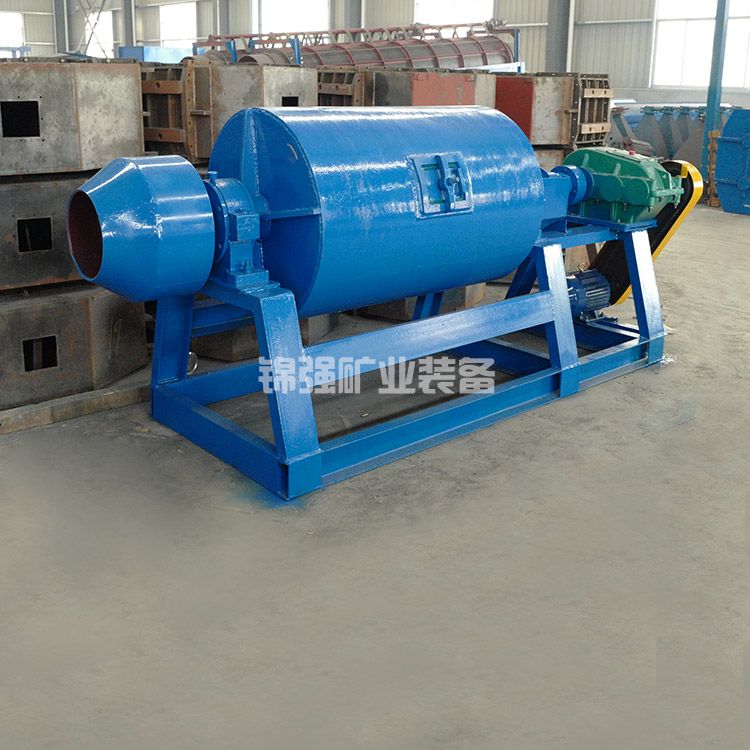
很多老旧铜选厂把精力放在磨矿和浮选上,脱水环节凑合着用。结果精矿水分高、尾矿跑浑,影响销售和环保。
精矿脱水改造。 老式浓密机底流浓度低,过滤机效率差。可以更换高效浓密机,或者增加压滤机做二次脱水。精矿水分降下来,运输成本和外销价格都有好处。
尾矿处理升级。 尾矿库容量有限或者环保要求提高时,可以考虑尾矿干排或者膏体充填。这不仅是环保问题,也关系到选厂能否持续生产。
回水利用。 老旧选厂的回水系统往往不完善,新水消耗大,废水排放多。改造回水管道和浓密设施,提高回水利用率,既省钱又环保。
末端环节改造容易被忽视,但它直接影响选厂的经济效益和合规性。
不是只有新建选厂才能上自动化。老旧生产线的自动化改造,投入不大,效果实在。
磨矿分级自动控制。 通过检测球磨机功率、分级溢流浓度和粒度,自动调节给矿量和加水量。稳定磨矿产品粒度,减少人工干预。
浮选液位和充气量自动调节。 这是性价比最高的改造项。液位稳定了,泡沫层厚度就稳定,精矿品位和回收率的波动都会收窄。
药剂自动添加。 按给矿量比例添加药剂,或者根据在线品位分析结果反馈调节。药剂单耗能降下来,指标还更稳。
集中控制系统。 把磨矿、浮选、脱水各环节的运行参数集中到中控室,操作工能全面掌握生产状态,及时调整。
自动化改造不需要一步到位。先从最影响指标的环节入手,逐步扩展。
老旧生产线改造,最怕的是停产时间太长、投资失控。分阶段实施是更稳妥的做法。
第一阶段:诊断与试验。 用一到两个月时间做流程考察、矿石性质分析和选矿试验,确定改造方向和优先级。这个阶段基本不影响生产。
第二阶段:局部改造。 优先改造投资小、见效快、停产时间短的环节。比如药剂添加系统、浮选液位自动调节、分级设备更换。这些改造可以逐个进行,每次停产几天。
第三阶段:核心环节升级。 磨矿回路改造和浮选流程调整,涉及停产时间较长,需要提前做好备矿和施工安排。可以和设备大修结合起来做。
第四阶段:自动化集成。 在各环节改造完成后,把控制系统集成起来,实现全流程的集中监控和自动调节。
分阶段改造的好处是投资分期投入,效果逐步显现,风险可控。铜矿选矿厂老旧生产线改造升级解决方案不一定要一步到位,关键是方向对、节奏稳。
XX省某铜选厂,处理能力原设计为500吨每天,运行十五年后,回收率从设计的88%降到78%左右,精矿品位波动在16%到22%之间。
改造前诊断发现三个主要问题。一是磨矿分级溢流中负200目含量只有55%左右,解离不充分。二是浮选粗选时间不足,扫选作业负荷过重。三是药剂添加全部在球磨机入口,浮选作业段没有补加。
改造措施包括:更换水力旋流器组,磨矿细度提高到负200目占72%;粗选增加两个浮选槽,延长粗选时间;增加浮选前和扫选前的药剂添加点,采用分段加药;浮选液位加装自动调节。
改造后,回收率稳定在86%到89%之间,精矿品位波动收窄到20%到23%。改造投资不大,主要是旋流器和浮选槽的局部更换,停产时间控制在一周以内。
这个案例说明,老旧选厂改造不一定需要大投入,找准瓶颈、精准施治,效果就很明显。
问:改造和新建,哪个更划算?
答:取决于现有设备的可利用程度。如果磨矿和浮选主体设备还能用,改造投资通常只有新建的30%到50%。但如果设备腐蚀老化严重、流程结构严重不合理,新建可能更合适。需要做技术经济对比。
问:改造期间停产损失怎么控制?
答:分阶段改造,把停产时间长的项目集中安排。提前做好备矿,保证改造期间有矿可处理。能不停产的项目,尽量利用检修间隙完成。
问:改造后操作工跟不上怎么办?
答:自动化改造会降低操作难度,但新的流程和药剂制度需要培训。改造方案中应该包含操作培训和试生产阶段,让操作工逐步适应。
问:改造效果怎么评估?
答:看三个层面。技术指标,回收率和品位的稳定性;经济指标,药剂单耗和能耗的变化;运行指标,设备运转率和故障率。稳定比峰值更重要。
问:老选厂改造有没有政策支持?
答:部分地区和行业有技术改造专项资金或绿色制造补贴。具体可以咨询当地工信或发改部门。节能降耗和环保改造方向通常更容易获得支持。
铜矿选矿厂老旧生产线改造升级解决方案的核心逻辑,是先诊断、后改造,分阶段、抓重点。磨矿分级稳住粒度,浮选流程提升分离效率,自动化和脱水环节补齐短板。不需要全部推倒重来,找准瓶颈精准施治,老线也能焕发新生。
想了解你的选厂适合哪种改造路径?把你的流程考察数据和当前指标发给我们,24小时内给初步诊断意见。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
