 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-06 15:02:10浏览次数: 作者:admin
【30秒速读】
给矿浓度波动对重选回收率的影响,比很多人想象的大。浓度波动10个百分点,回收率可能波动5到8个百分点。
给矿浓度过高,矿浆粘度大,分层效果差,精矿回收率下降。给矿浓度过低,处理量下降,单位运行成本上升。
重选流程的给矿浓度,有一个最佳区间。溜槽的最佳区间是25%到35%,摇床是15%到25%,离心机是15%到25%。
给矿浓度波动大,精矿品位也跟着波动。品位波动大,销售计价受影响。
稳定给矿浓度的核心是稳定给矿量和加水量。给矿量用变频调速控制,加水量用流量计和调节阀控制。
给矿浓度是矿浆中固体物料的质量百分比。
给矿浓度等于固体物料质量除以矿浆总质量,乘以100%。
举个例子。100公斤矿浆中,固体物料30公斤,水70公斤。给矿浓度等于30除以100,乘以100%,等于30%。
给矿浓度是重选流程的关键参数。给矿浓度影响矿浆的粘度、密度、分层效果、处理量。
给矿浓度过高,矿浆粘度大,固体颗粒沉降速度慢,分层效果差。
给矿浓度过低,矿浆粘度小,固体颗粒沉降速度快,分层效果好,但处理量下降,单位运行成本上升。
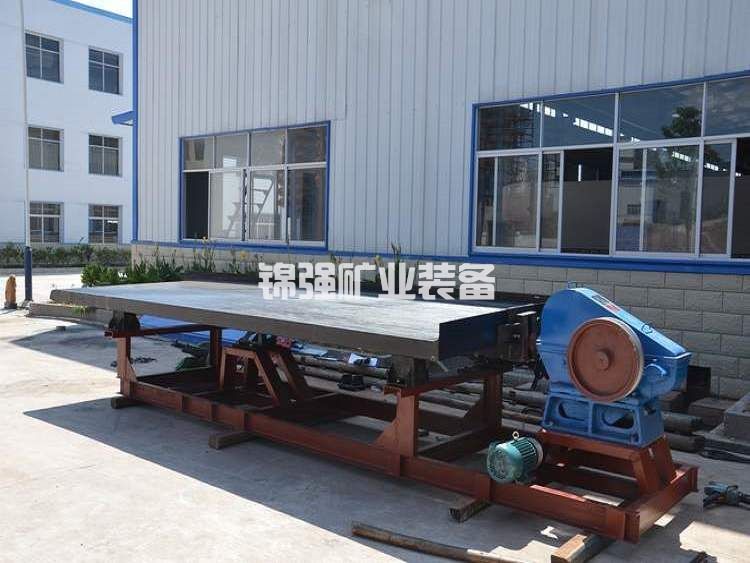
给矿浓度波动对回收率的影响,可以分三种情况。
情况一:给矿浓度在最佳区间内波动
给矿浓度在最佳区间内波动,波动幅度小,对回收率的影响小。
溜槽的最佳区间是25%到35%。给矿浓度在28%到32%之间波动,回收率波动1到2个百分点。
摇床的最佳区间是15%到25%。给矿浓度在18%到22%之间波动,回收率波动1到2个百分点。
离心机的最佳区间是15%到25%。给矿浓度在18%到22%之间波动,回收率波动1到2个百分点。
情况二:给矿浓度超出最佳区间上限
给矿浓度超出最佳区间上限,矿浆粘度大,分层效果差,回收率下降。
溜槽的给矿浓度超过40%,回收率下降5到10个百分点。
摇床的给矿浓度超过30%,回收率下降5到10个百分点。
离心机的给矿浓度超过30%,回收率下降5到10个百分点。
情况三:给矿浓度低于最佳区间下限
给矿浓度低于最佳区间下限,矿浆粘度小,分层效果好,但处理量下降,单位运行成本上升。
溜槽的给矿浓度低于20%,回收率可能上升1到2个百分点,但处理量下降20%到30%。
摇床的给矿浓度低于10%,回收率可能上升1到2个百分点,但处理量下降20%到30%。
离心机的给矿浓度低于10%,回收率可能上升1到2个百分点,但处理量下降20%到30%。
给矿浓度波动的综合影响
给矿浓度波动10个百分点,回收率可能波动5到8个百分点。
给矿浓度从30%波动到40%,溜槽回收率从80%降到72%到75%。
给矿浓度从20%波动到30%,摇床回收率从85%降到77%到80%。
给矿浓度从20%波动到30%,离心机回收率从85%降到77%到80%。
回收率波动5到8个百分点,对效益的影响很大。日处理200吨,金品位每吨0.5克,回收率从80%降到72%,日回收黄金量从80克降到72克。日产值从38400元降到34560元。日损失3840元。月损失9.6万元。
给矿浓度波动,不仅影响回收率,还影响精矿品位。
给矿浓度高,矿浆粘度大,分层效果差。精矿中混入脉石矿物,精矿品位下降。
给矿浓度低,矿浆粘度小,分层效果好。精矿中脉石矿物少,精矿品位上升。
给矿浓度从30%波动到40%,溜槽精矿品位从每吨15克降到每吨10到12克。
给矿浓度从20%波动到30%,摇床精矿品位从每吨50克降到每吨35到40克。
给矿浓度从20%波动到30%,离心机精矿品位从每吨85克降到每吨60到70克。
精矿品位波动大,销售计价受影响。冶炼厂喜欢稳定的精矿品位,波动大的精矿,计价系数被压低。
精矿品位从每吨50克降到每吨35克,计价系数从85%降到75%。销售价格下降10%到15%。
给矿浓度波动的原因,主要有三个。
原因一:给矿量波动
给矿量波动,给矿浓度跟着波动。
给矿量增加,加水量不变,给矿浓度上升。
给矿量减少,加水量不变,给矿浓度下降。
给矿量波动的原因:来料不均匀,给矿机调速不稳定,皮带跑偏。
原因二:加水量波动
加水量波动,给矿浓度跟着波动。
加水量增加,给矿量不变,给矿浓度下降。
加水量减少,给矿量不变,给矿浓度上升。
加水量波动的原因:水压不稳定,阀门调节不及时,管路堵塞。
原因三:来料含泥量波动
来料含泥量波动,给矿浓度跟着波动。
来料含泥量高,细泥多,矿浆粘度大,给矿浓度上升。
来料含泥量低,细泥少,矿浆粘度小,给矿浓度下降。
来料含泥量波动的原因:来料来源复杂,不同地段含泥量不一样,不同批次含泥量不一样。
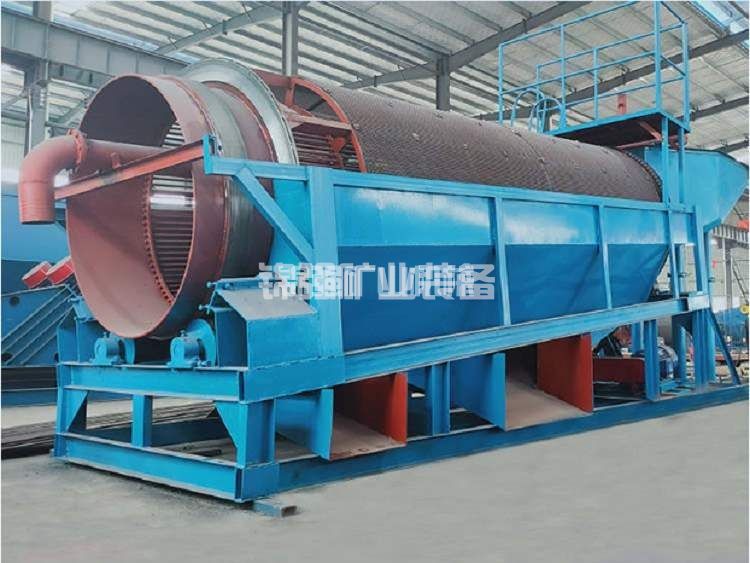
稳定给矿浓度的核心是稳定给矿量和加水量。
措施一:稳定给矿量
给矿量用变频调速控制。
给矿机选用皮带给矿机或振动给矿机,配变频调速装置。变频调速装置根据设定值自动调整给矿机转速,稳定给矿量。
给矿量设定值根据重选设备的最佳处理量确定。溜槽的处理量根据溜槽宽度和长度确定。摇床的处理量根据床面面积确定。离心机的处理量根据转筒直径确定。
给矿量波动控制在正负5%以内。
措施二:稳定加水量
加水量用流量计和调节阀控制。
加水管路上安装电磁流量计和电动调节阀。电磁流量计检测加水量,电动调节阀调整加水量。流量计和调节阀联动,自动稳定加水量。
加水量设定值根据给矿量和目标给矿浓度确定。给矿量100吨每小时,目标给矿浓度30%,加水量等于100除以0.3减去100,等于233吨每小时。
加水量波动控制在正负5%以内。
措施三:稳定来料含泥量
来料含泥量用均化堆场稳定。
均化堆场的原理是:不同品位、不同含泥量的来料,分层堆存,垂直取料。分层堆存使不同含泥量的来料混合,垂直取料使混合后的来料含泥量均匀。
均化堆场的规模,根据来料波动范围和选金线处理量确定。来料波动范围大,均化堆场的规模要大。
某制砂厂的实践是:设均化堆场之前,来料含泥量波动范围从3%到10%,给矿浓度波动范围从20%到45%。设均化堆场之后,来料含泥量波动范围缩小到4%到6%,给矿浓度波动范围缩小到28%到33%。
给矿浓度的在线检测和控制,是稳定给矿浓度的先进手段。
在线检测
在线检测用γ射线密度计或超声波浓度计。
γ射线密度计检测矿浆密度,换算成给矿浓度。超声波浓度计检测矿浆声速,换算成给矿浓度。
在线检测的优点是:实时、连续、自动化。在线检测的缺点是:投资大、维护复杂。
自动控制
自动控制用PLC或DCS系统。
PLC或DCS系统接收在线检测的给矿浓度信号,和设定值比较。如果给矿浓度偏离设定值,自动调整加水量或给矿量。
给矿浓度高于设定值,自动增加加水量或减少给矿量。
给矿浓度低于设定值,自动减少加水量或增加给矿量。
自动控制的优点是:响应快、精度高、减少人工干预。自动控制的缺点是:投资大、维护复杂。
在线检测和自动控制,适合规模大、投资足的制砂厂。规模小、投资有限的制砂厂,可以用人工检测和手动控制。
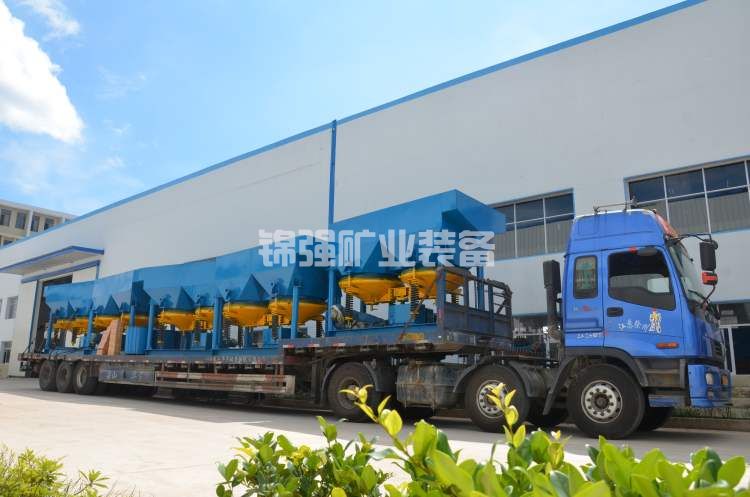
问:给矿浓度波动10个百分点,回收率波动多少?
回收率波动5到8个百分点。给矿浓度从30%波动到40%,溜槽回收率从80%降到72%到75%。给矿浓度从20%波动到30%,摇床回收率从85%降到77%到80%。
问:给矿浓度的最佳区间是多少?
溜槽的最佳区间是25%到35%。摇床的最佳区间是15%到25%。离心机的最佳区间是15%到25%。
问:给矿浓度波动大,怎么稳定?
稳定给矿量和加水量。给矿量用变频调速控制。加水量用流量计和调节阀控制。来料含泥量用均化堆场稳定。
问:给矿浓度的在线检测和控制,投资多少?
γ射线密度计投资5到10万元。超声波浓度计投资3到5万元。PLC或DCS系统投资10到20万元。投资较大,适合规模大的制砂厂。
制砂厂重选流程中,给矿浓度波动对精矿回收率影响有多大?
答案是:影响很大。给矿浓度波动10个百分点,回收率可能波动5到8个百分点。
给矿浓度过高,矿浆粘度大,分层效果差,回收率下降。给矿浓度过低,处理量下降,单位运行成本上升。
重选流程的给矿浓度,有一个最佳区间。溜槽是25%到35%,摇床是15%到25%,离心机是15%到25%。
给矿浓度波动大,精矿品位也跟着波动。品位波动大,销售计价受影响。
稳定给矿浓度的核心是稳定给矿量和加水量。给矿量用变频调速控制,加水量用流量计和调节阀控制。
给矿浓度稳定了,回收率才稳定,精矿品位才稳定,效益才稳定。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
