 服务电话:
19914754015
微信号:19914754015
服务电话:19914754015

更新日期:2026-10-26 08:33:28浏览次数: 作者:admin
你站在浮选槽的观察窗前,泡沫层一会儿厚一会儿薄,精矿品位忽高忽低,尾矿里跑掉的金属量今天一个样明天又一个样。操作工调了药剂,换了充气量,稳定了半天又乱回去了。中矿不稳,是浮选流程里最磨人的问题之一,它不像设备坏了那样明摆着,而是像慢性病一样拖着整个流程的效率。这篇就把金矿浮选工艺流程中矿不稳这件事拆开,告诉你在哪找原因、怎么调、调完怎么看效果。
先搞清楚中矿为什么不稳
中矿在浮选流程里是循环负荷,它往返于粗选和精选之间,起到扫干净和保品位的作用。中矿不稳,本质上是循环量在波动。循环量大了,中矿里细粒多、连生体多,精矿品位往下掉。循环量小了,扫选不充分,金属跑尾矿。什么在推动循环量波动?三个来源最常见:一是原矿性质变了,含泥量高了、氧化程度深了、或者硫化物含量波动,矿浆的浮选速度跟着变;二是药剂加了不准,捕收剂或者起泡剂过量,泡沫发黏发脆,中矿夹带量忽大忽小;三是磨矿粒度不稳,分级机返砂量变了,浮选给料里粗粒细粒比例跟着晃。你不把这三个来源摸清楚,光在浮选槽上拧阀门,调了也白调。
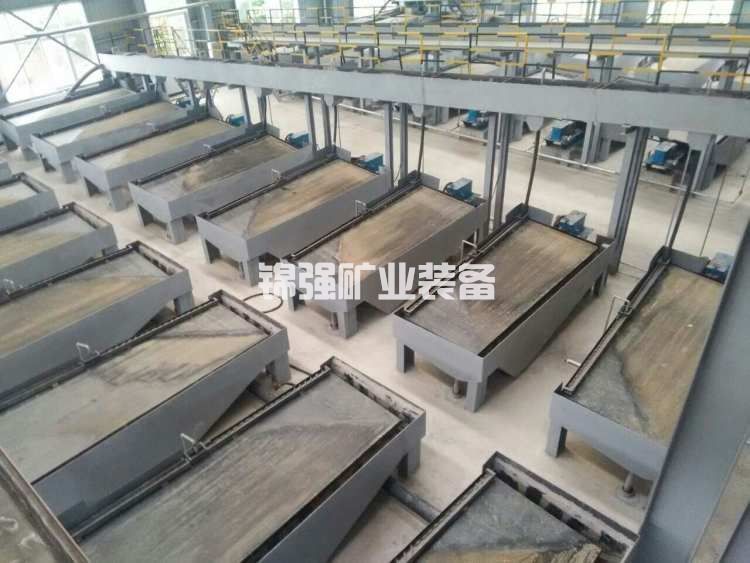
稳中矿先稳磨矿分级
中矿不稳很多时候根子在磨矿。磨矿粒度一粗,连生体多,中矿里难浮的颗粒占比变大,循环量往上走;磨矿粒度一细,矿泥多,泡沫发黏,中矿夹带细泥,精矿品位掉。你要做的是把分级机返砂量盯住,让浮选给料粒度分布稳下来。某省某矿的做法是每两小时测一次分级机溢流浓度和细度,超过范围就调磨矿水量和给矿量,不让波动传到浮选段。磨矿稳了,中矿的循环量才有基准,后面的药剂调整才有参照。
药剂制度要定量不要靠手感
中矿不稳的第二个来源在药剂。现场常见的情况是,操作工看到泡沫不行了就加点捕收剂,泡沫太厚了就减点起泡剂,加多加少凭经验。这种调法对付一时可以,时间一长中矿循环量就在高低之间来回摆。正确做法是把药剂添加量跟给矿量、给矿品位挂钩,定量给加。捕收剂按每吨原矿多少克来定,起泡剂按浮选槽泡沫层厚度来调,调整幅度一次不超过百分之十,调完至少观察半小时再动。中矿返回量也要设一个控制范围,超过上限就减少粗选刮泡量,让中矿慢慢消化,别硬往精选段挤。
中矿返回点选对,流程就顺一半
中矿返回哪里,直接决定它稳不稳。返回粗选,循环量大但流程稳定;返回精选,品位好控但容易压死精选段。我的经验是,中矿返回点要跟中矿性质匹配。中矿里连生体多、品位低的,返回粗选再磨再选;中矿品位高、粒度细的,返回精选前面那台浮选机。还有一种做法是设中矿再磨,把中矿单独磨一遍再返回,连生体解离了,循环量自然降下来。某省某矿原来中矿直接返回粗选,循环量一直偏高,后来加了一台小型再磨机处理中矿,循环量降了两成,精矿品位还提了一个点。返回点选对了,中矿就不是负担,是资源。
充气和液位,别小看这两个旋钮
浮选槽的充气量和液位是操作工每天拧得最多的两个东西,也是中矿不稳的隐形推手。充气量大了,泡沫上浮快,中矿夹带粗粒多;充气量小了,泡沫发死,细粒金浮不上来,中矿里细粒循环量增加。液位高了,泡沫层厚,精矿品位好但回收率掉;液位低了,泡沫层薄,中矿返回量增大。这两个参数没有固定值,得跟着给矿性质和药剂制度走。你每班至少检查一次充气量和液位设定,跟中矿返回量对照着看,找到那个让循环量稳定的组合,然后把它固定下来,别让操作工随手乱调。
中矿不稳的现场判断法
说了这么多原因和调法,现场怎么快速判断中矿稳不稳?看三个地方。一看泡沫颜色和黏度,泡沫发亮发黏、颜色发暗,中矿里细泥和连生体多,循环量偏大;泡沫发脆发白、颜色浅,中矿里粗粒多,扫选不充分。二看中矿返回管路的流量,用手摸一下管壁感觉流速,或者看返回箱的液面高度,流量忽大忽小就是不稳。三看尾矿品位,尾矿里金属量突然升高,说明中矿循环量掉了,扫选没跟上。这三个信号对上两个,你就得动手调了,别等流程自己缓过来。金矿浮选工艺流程里,中矿稳不稳,直接决定精矿品位和回收率能不能同时保住。
把中矿管成一条稳定的循环线
说到底,中矿不稳不是某一个点的问题,是磨矿、药剂、返回点、充气液位这几件事没对齐。你把磨矿粒度稳住,药剂定量给加,返回点跟中矿性质匹配,充气液位设好别乱动,中矿就成了一条稳定的循环线,而不是一个忽大忽小的负担。金矿浮选工艺流程里,中矿管好了,粗选敢刮,精选敢收,尾矿敢放,整个流程才转得顺。你今天回去先把中矿返回量测一遍,跟三天前的数据对一下,波动超过一成的,从磨矿和药剂两个方向找原因,准能揪出那个不稳定的源头。
 电话/微信:
19914754015
免费获取报价与方案
 联系我们
